

Entendre comXapa d'alumini 5052 H32es fa no només és important per als metal·lúrgics - és igualment vital per a ellsenginyers, dissenyadors i especialistes en compresque requereixen una qualitat constant, un rendiment fiable i un subministrament fiable per a aplicacions crítiques.
Aquesta guia desglossa tot el recorregut de producció, des de l'alumini en brut fins a la xapa acabada, mostrant-neprecisió, experiència i control de qualitatque defineixenXapa d'alumini 5052 H32 de GNEE, i explicant per què dominar aquest procés és clau per a l'èxit del vostre projecte.
1. Introducció: Per què centrar-se en el procés de producció 5052 H32?
ElAliatge d'alumini 5052enH32 temperamentés un dels aliatges no tractables-termic- més versàtils i utilitzats. Ofereix una excel·lent resistència a la corrosió (especialment en entorns marins), una bona soldabilitat, una formabilitat excel·lent i una resistència moderada - ideals per a components marins, dipòsits de combustible, tancaments electrònics i panells arquitectònics.
No obstant això,no tots els fulls 5052 H32 són iguals. El procés de producció determina directament la consistència i les propietats mecàniques del material. Entendre-ho t'ajuda a:
Reconèixer la importància depunts de control de qualitat.
Seleccioneuproveïdors fiablesamb un domini provat del procés.
Optimitzardissenysamb expectatives de rendiment realistes.
Diagnosticarvariacions materialsen funció dels orígens de la producció.
A lesGNEE, cada pas d'aquest procés es gestiona acuradament per garantir una làmina d'alumini 5052 H32 estable i d'alta -qualitat.
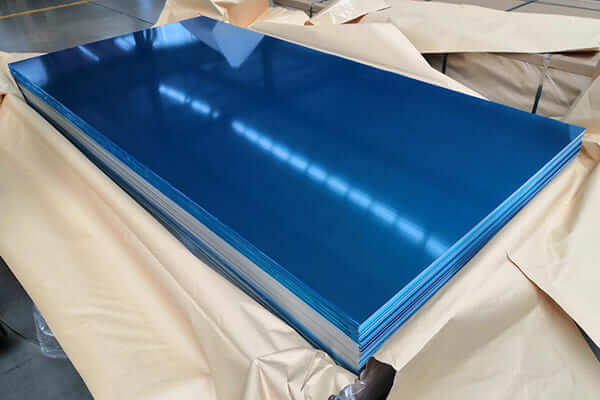
2. La matèria primera: començant amb alumini d'alta-puresa
El procés comença amblingots d'alumini primari d'alta -puresaproduït per reducció electrolítica. Elements d'aliatge com aramagnesi (Mg)icrom (Cr)Aleshores s'afegeixen amb precisió per crear la composició 5052.
Composició química típica (ASTM B209 / EN 485):
| Element | Contingut (%) |
|---|---|
| Silici (Si) | 0,25 màx |
| Ferro (Fe) | 0,40 màx |
| Coure (Cu) | 0,10 màx |
| Manganès (Mn) | 0,10 màx |
| Magnesi (Mg) | 2.2 – 2.8 |
| Crom (Cr) | 0.15 – 0.35 |
| Zinc (Zn) | 0,10 màx |
| Altres (cadascun) | 0,05 màx |
| Altres (total) | 0,15 màx |
| Alumini (Al) | Balanç |
Un control estricte d'aquests elements garanteix la resistència a la corrosió, la resistència i el rendiment d'enduriment{0}}que s'esperen de 5052 H32.
3. Colada: Transformació de metall fos en lloses sòlides
Després de l'aliatge, l'alumini fos es col·loca en llosesCasting Direct Chill (DC)., el mètode estàndard per a productes-plans d'alumini laminat.
Fusió i anàlisi:La fosa es prova per verificar la composició química.
Desgasificació i flux:Elimina les impureses i l'hidrogen per evitar la porositat.
Càsting DC:L'alumini fos flueix a un motlle-refridat per aigua. A mesura que es solidifica, la base baixa gradualment, produint lloses-denses i de gra fi ideals per rodar.
Aquest procés de fosa produeix lingots uniformes amb defectes mínims - la base de les làmines d'alta-qualitat de GNEE.
4. Laminació en calent: reducció del gruix i perfeccionament de l'estructura
Abans de rodar, les lloses sónpreescalfat (450-550 graus)per homogeneïtzar la microestructura, dissoldre uniformement els elements d'aliatge i reduir la segregació interna.
Després, a través de múltiples passadeslaminats en calent, les lloses es van aprimant progressivament:
Avaries rodant:Major reducció de gruix en molins inversors.
Acabat de rodar:Reducció final en molins en tàndem per aconseguir el calibre objectiu.
El control de temperatura durant el rodatge garanteix la ductilitat i optimitza l'estructura del gra final, millorant tant la resistència com la qualitat de la superfície.
5. Laminació en fred: Aconseguint el gruix final i l'acabat superficial
Després del laminat en calent, les bobines es refreden i es passenmolins de laminació en freda:
Assolir un gruix final precís.
Millora la brillantor i la suavitat de la superfície.
Reforça el material mitjançantenduriment per tensió.
La laminació en fred també millora el control dimensional i prepara la làmina per temperar-la a la condició H32 desitjada.
6. Recuit i temperat: Aconseguint la condició H32
ElH32 temperamentsignifica que el full éstensió-endurida i estabilitzadaa un quart de -condició dura - proporcionant un equilibri entre resistència i conformabilitat.
Enduriment per tensió:El rodatge en fred augmenta la força més enllà del nivell H32 objectiu.
Recuit d'estabilització:Un tractament tèrmic a baixa-temperatura alleuja les tensions i restaura lleugerament la ductilitat, estabilitzant les propietats mecàniques.
Propietats mecàniques típiques (ASTM B209):
| Propietat | Valor típic (0,063–0,124 polzades) |
|---|---|
| Resistència a la tracció màxima | 215–260 MPa (31–38 ksi) |
| Límit de rendiment | Superior o igual a 160 MPa (23 ksi) |
| Elongació (en 2") | 7–12% |
Aquesta acurada combinació de treball en fred i estabilització tèrmica dóna a 5052 H32 el seu equilibri fiable de força, resistència a la corrosió i conformabilitat.
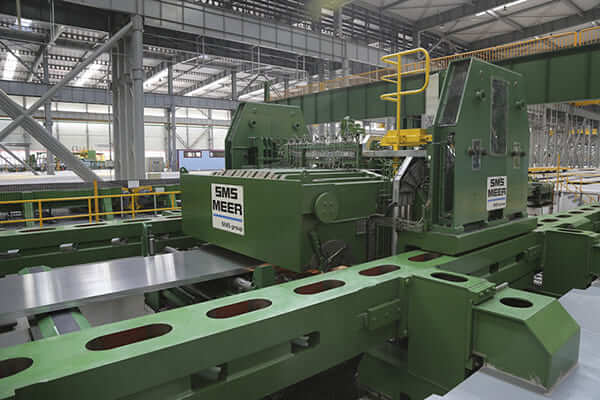
5052 H32 Procés de producció de xapes d'alumini
7. Operacions d'acabat: assegurant la precisió i l'aspecte
Un cop la làmina aconsegueix el seu temperat final, s'apliquen diversos processos d'acabat:
Anivellació / Estirament:Assegura la planitud i elimina les tensions internes.
Tallar / tallar:Converteix les bobines en amplades o longituds necessàries.
Acabat superficial:Les opcions inclouen superfícies d'acabat molí, raspallat, polit, anoditzat o recobert.
Protecció:S'afegeix un recobriment d'oli o paper intercalat per a la seguretat del transport.
GNEEtambé ofereixBobines de color-revestides i anoditzades 5052 H32per millorar l'estètica i la protecció contra la corrosió.
8. Control de qualitat: el compromís de GNEE amb l'excel·lència
Des de la fusió fins a la inspecció final, GNEE implementa estrictes controls de qualitat:
Anàlisi química:Confirma la composició de l'aliatge en l'etapa de fusió.
Examen de microestructura:Verifica la uniformitat del gra i detecta inclusions.
Assajos mecànics:Assajos de tracció, rendiment, allargament i duresa.
Proves de formabilitat:Avaluació de la qualitat de la flexió i la superfície.
Verificació dimensional:Assegura la precisió de la tolerància pel gruix, l'amplada i la planitud.
Compliment deASTM, EN i ISO 9001Els estàndards garanteixen que cada xapa d'alumini 5052 H32 compleixi o superi els punts de referència globals de qualitat.
9. Per què és important el procés
Una comprensió profunda de la producció permet als compradors i enginyers:
Especificar amb precisió- identifiqueu proveïdors fiables com GNEE.
Predir rendiment- connecteu els passos del procés amb el comportament del material.
Valor qualitat- agraeix el control del procés més enllà de les especificacions químiques.
Col·laborar eficaçment- alineeu les expectatives tècniques amb les capacitats de producció.
10. Col·labora amb GNEE - El teu proveïdor d'alumini 5052 H32 de confiança
Produirxapa d'alumini -alt rendiment 5052 H32requereix equips avançats, coneixements tècnics i una estricta gestió de processos.
GNEE, com a líderProveïdor xinès d'alumini, ofereix:
Qualitat constant del producte recolzada per línies de producció avançades.
Assajos i certificació integrals.
Solucions a mida per a aplicacions marines, de construcció i industrials.
Si el vostre projecte requereix precisió, fiabilitat i rendiment constant, col·laboreu ambGNEE- on cada làmina d'alumini 5052 H32 reflecteix l'excel·lència en enginyeria i fabricació.